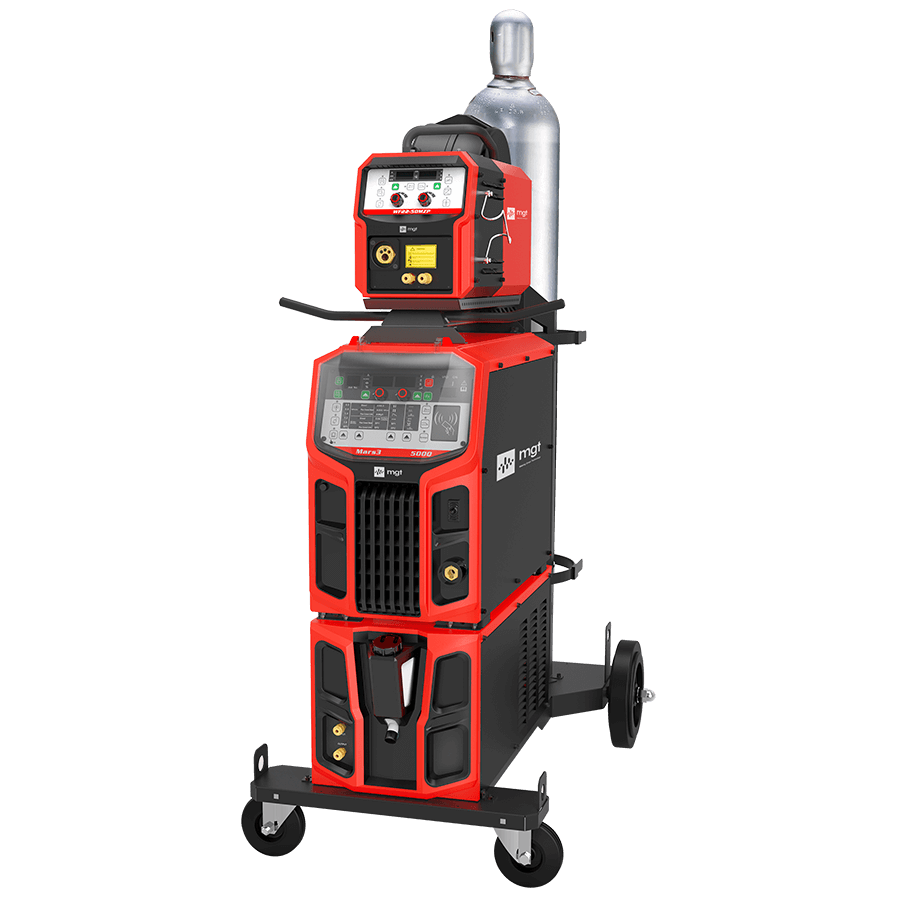
Полуавтомат профессиональной серии для производства MARS 3 500 (D)
 1 / 2
Главные характеристики
- Диапазон сварочного тока
- 30–500 А
- Рабочий цикл (ПВ) при 40°С
- 100% при 500 А
- Входное напряжение
- 3 фазы, 380 В (±25%)
- Номинальная потребляемая мощность
- 24 кВА/22,3 кВт | 19,7 кВА/18 кВт
- Вес
- 44 кг
- Свариваемый материал
- Углерод. Сталь
- Производитель
- MGT
Добавьте товар в корзину, укажите количество и запросите КП на весь список.
Подберём комплектацию и подготовим предложение с ценой и сроком поставки.
Запросить КПОб оборудовании
Промышленные источники MARS III предназначены для высоконагруженных сварочных работ в тяжёлом машиностроении, производстве металлоконструкций, изготовлении резервуаров и транспортном машиностроении. Аппараты используют алгоритмы цифрового контроля переноса металла при коротком замыкании, точную регулировку энергии импульса и синергетическое управление на основе различных скоростей подачи проволоки. Оборудование адаптировано для сварки углеродистых и нержавеющих сталей, а также алюминиевых сплавов.
Технические особенности и функционал:
- Многопроцессорность: Поддержка полуавтоматической сварки на короткой дуге (MIG/MAG), импульсной сварки (Pulse), аргонодуговой сварки (TIG), ручной дуговой сварки (MMA) и строжки угольным электродом.
- Гибридный режим (Short Arc + Pulse): Комбинация сварки на короткой дуге и импульсного режима увеличивает скорость наплавки и общую производительность до 20% по сравнению с классической импульсной сваркой.
- Непрерывный цикл (ПВ 100%): Силовая база всей серии рассчитана на безостановочную работу на номинальных сварочных токах в условиях тяжёлого производства.
- Удалённая работа: Встроенная система компенсации падения напряжения стабилизирует заданные параметры при использовании длинных кабельных сборок.
- Цифровая связь (CAN-шина): Обмен данными между источником и механизмом подачи по помехозащищённому протоколу CAN исключает сбои при работе с длинными шлейф-пакетами.
- Память параметров: 99 ячеек памяти для сохранения пользовательских параметров сварочных процессов и быстрого вызова настроек под конкретные задачи.
- Комплексная защита: Аппаратный контроль и автоматическая защита от перепадов сетевого напряжения, перегрева силовой части и короткого замыкания.
- Адаптивное охлаждение: Интеллектуальное управление вентиляторами снижает уровень шума в режиме простоя, экономит электроэнергию и уменьшает количество пыли, затягиваемой в корпус.
- Контроль и администрирование: Поддержка авторизации операторов по RFID-картам с интеграцией в систему мониторинга SMARC для персонифицированного контроля качества и учёта.
- Обновление системы: USB-порт для обновления внутреннего программного обеспечения и загрузки новых синергетических кривых.
Гибридный импульсный режим
Технология основана на чередовании циклов импульсной сварки и сварки на короткой дуге. Алгоритм объединяет преимущества импульсного переноса (минимальное разбрызгивание, контролируемое тепловложение) с высокой производительностью короткой дуги.
- Производительность: Скорость ведения сварки до 20% выше по сравнению с классическим импульсным режимом (Pulse).
- Формирование шва: Концентрированная дуга и глубокое проплавление обеспечивают качественную сварку корневых проходов.
- Минимизация брака: Снижено разбрызгивание металла, практически исключён риск образования пористости и подрезов кромок.
- Стабильность ванны: Малая дистанция переноса капель исключает их взаимное столкновение и возмущение сварочной ванны.
- Свойства соединения: Узкая зона термического влияния (ЗТВ) минимизирует деформации и сохраняет высокие механические характеристики свариваемого металла.
- Ресурс комплектующих: Сниженное тепловыделение дуги увеличивает срок службы контактных наконечников и сопел сварочной горелки.
Сварочные процессы: Сварка на короткой дуге
Аппаратная система контроля переноса металла отслеживает момент образования жидкого мостика между электродом и изделием. Автоматическое снижение сварочного тока в фазе короткого замыкания предотвращает взрывное разрушение перемычки и обеспечивает плавный переход капли в ванну. Данный алгоритм минимизирует разбрызгивание и точно дозирует тепловложение в основной металл.
- Стабильность процесса: Мягкое горение дуги, контролируемое поведение сварочной ванны и равномерное формирование геометрии шва.
- Снижение брызгообразования: Объём брызг уменьшен до 70% по сравнению со стандартным капельным переносом на постоянном токе (DC).
- Тепловое воздействие: Узкая зона термического влияния (ЗТВ) снижает риск коробления и минимизирует остаточные температурные деформации свариваемых заготовок.
Техническая спецификация сварочного аппарата MARS 3
Таблицу можно прокрутить по горизонтали ↔| Ручной источник | MARS III 500D | MARS III 400D | MARS III 500P | MARS III 400P | MARS III 500Q | MARS III 400Q |
| Роботизированный источник | MARS III 500DR | MARS III 400DR | MARS III 500PR | MARS III 400PR | MARS III 500QR | MARS III 400QR |
| Сварочные процессы | ||||||
|---|---|---|---|---|---|---|
| Сварка на короткой дуге | В базе | В базе | В базе | В базе | В базе | В базе |
| Одиночный и двойной импульс для углеродистой стали | — | — | В базе | В базе | В базе | В базе |
| Одиночный и двойной импульс для алюминиевых сплавов | — | — | В базе | В базе | В базе | В базе |
| Одиночный и двойной импульс для алюминиевых сплавов | — | — | — | — | В базе | В базе |
| Аргонодуговая сварка (поджиг касанием) | В базе | В базе | В базе | В базе | В базе | В базе |
| Ручная дуговая сварка / Строжка угольным электродом | В базе | В базе | В базе | В базе | В базе | В базе |
| Дополнительные функции | ||||||
| Подключение к системе SMARC | Опция | Опция | Опция | Опция | Опция | Опция |
| Обновление ПО через USB | В базе | В базе | В базе | В базе | В базе | В базе |
Характеристики
- Свариваемый материал
- Углерод. Сталь
- Номинальная потребляемая мощность
- 24 кВА/22,3 кВт | 19,7 кВА/18 кВт
- Производство
- Китай
Подробная таблица · 22 строк
| Параметр | MARS III 500D (Ручной / Роботизированный) |
| Электрические характеристики | |
|---|---|
| Тип силовых транзисторов | Полевые с изолированным затвором (IGBT) |
| Тип датчика скорости подачи проволоки | Магнитный энкодер / Вычислитель скорости по обратной ЭДС привода |
| Входное напряжение | 3 фазы, 380 В (±25%) |
| Частота питающей сети | 50 - 60 Гц |
| Электрическая мощность | 23.1 кВА / 21.7 кВт |
| Коэффициент мощности (cos φ) | 0.94 |
| КПД | 0.89 |
| Напряжение холостого хода (OCV) | 76 B |
| Номинальный выходной ток | 500 А |
| Номинальное выходное напряжение | 39 B |
| Диапазон регулирования сварочного тока | 30 - 500 А |
| Диапазон регулирования сварочного напряжения | 12 - 48 В |
| Рабочий цикл (ПВ) при 40°С | 100% при 500 А |
| Общие характеристики | |
| Ячейки памяти (пользовательские параметры) | 99 |
| Класс изоляции | H |
| Класс защиты | IP23S |
| Температура эксплуатации | от -10°С до +40°С |
| Размеры (Д×Ш×В) | 684 х 320 х 580 мм |
| Вес | 44 кг |
Сопутствующие товары
Подберите принадлежности к оборудованию. Подключение и состав комплекта проверим по модели и исполнению.
Блок охлаждения для MGT MARS 3 500
Подберём блок под исполнение аппарата и согласуем подключение. Модель блока укажем в предложении.
Вопросы по подбору
Как проверить совместимость и комплектацию?
Сопоставим точный артикул и исполнение с документацией производителя. Сообщите модель оборудования и существующих принадлежностей; согласованный состав включим в КП.
Какие документы можно получить перед поставкой?
Доступные руководства и технические документы представлены выше. Документы соответствия и паспорт конкретной поставки запросите у специалиста по артикулу и комплектации.
Можно ли подобрать другой вариант по ТЗ?
Укажите процесс сварки, сеть, ток и ПВ при рабочей температуре, материал и условия эксплуатации. Для проволоки добавьте диаметр и объём, для горелки — охлаждение, длину и подключение.
Гарантия и сервис
Условия гарантии
Срок и условия гарантии уточняются для конкретного артикула и исполнения. Запросите паспорт и гарантийные документы на выбранную поставку.
Уточнить гарантию на этот товар →Диагностика и ремонт
Для обращения подготовьте модель, артикул, серийный номер и описание неисправности. Фото маркировки поможет определить исполнение.
Сервисный центр: порядок обращения →Связаться со специалистом
Уточните возможность ремонта, расходные части и порядок передачи оборудования в сервис.
8 804 333-18-18Контакты и адреса →Поможем собрать рабочую комплектацию
Обсудим задачу, комплектующие и условия поставки. Условия гарантии и сервисного обслуживания закрепим в предложении.