Сравниваем материалы и режимы, исследуем причины дефектов и проверяем свойства наплавленного металла.
Роботизация сварки
Оцениваем доступ горелки к стыкам, требования к сборке и базированию. Проверяем решение на деталях или образцах заказчика.
Термообработка
Исследуем влияние нагрева, выдержки и охлаждения на структуру и механические свойства сварного соединения.
Порядок проведения НИОКР
Разбираем производственную задачу
Изучаем чертежи, материалы, действующую технологию и требования к результату.
Согласуем техническое задание
Определяем этапы работ, количество образцов, программу испытаний, измеримые критерии приёмки и состав итоговых документов.
Проводим исследования и пробные работы
Готовим образцы, выполняем пробную сварку, наплавку или термообработку и сравниваем варианты по согласованным показателям.
Разрабатываем и проверяем решение
Если в ТЗ предусмотрена ОКР, разрабатываем и испытываем опытный образец, оснастку или программу робота.
Оформляем результаты
Передаём отчёт, протоколы испытаний и рекомендации. По ТЗ в комплект могут входить технологическая инструкция, рабочая документация или опытный образец.
Лаборатории для проведения НИОКР
Для выполнения НИОКР доступны все необходимые лаборатории. Методы контроля и объём испытаний согласуем в техническом задании.
Неразрушающий контроль
Визуальный и измерительный контроль образцов, проверка сварных соединений методами, предусмотренными программой испытаний.
Механические испытания
Измерение твёрдости, испытания на растяжение, изгиб и ударную вязкость.
Исследование металла
Спектральный анализ химического состава и металлографическая оценка структуры металла шва и зоны термического влияния.
Примеры выполненных работ
НИОКР · Роботизация сварки
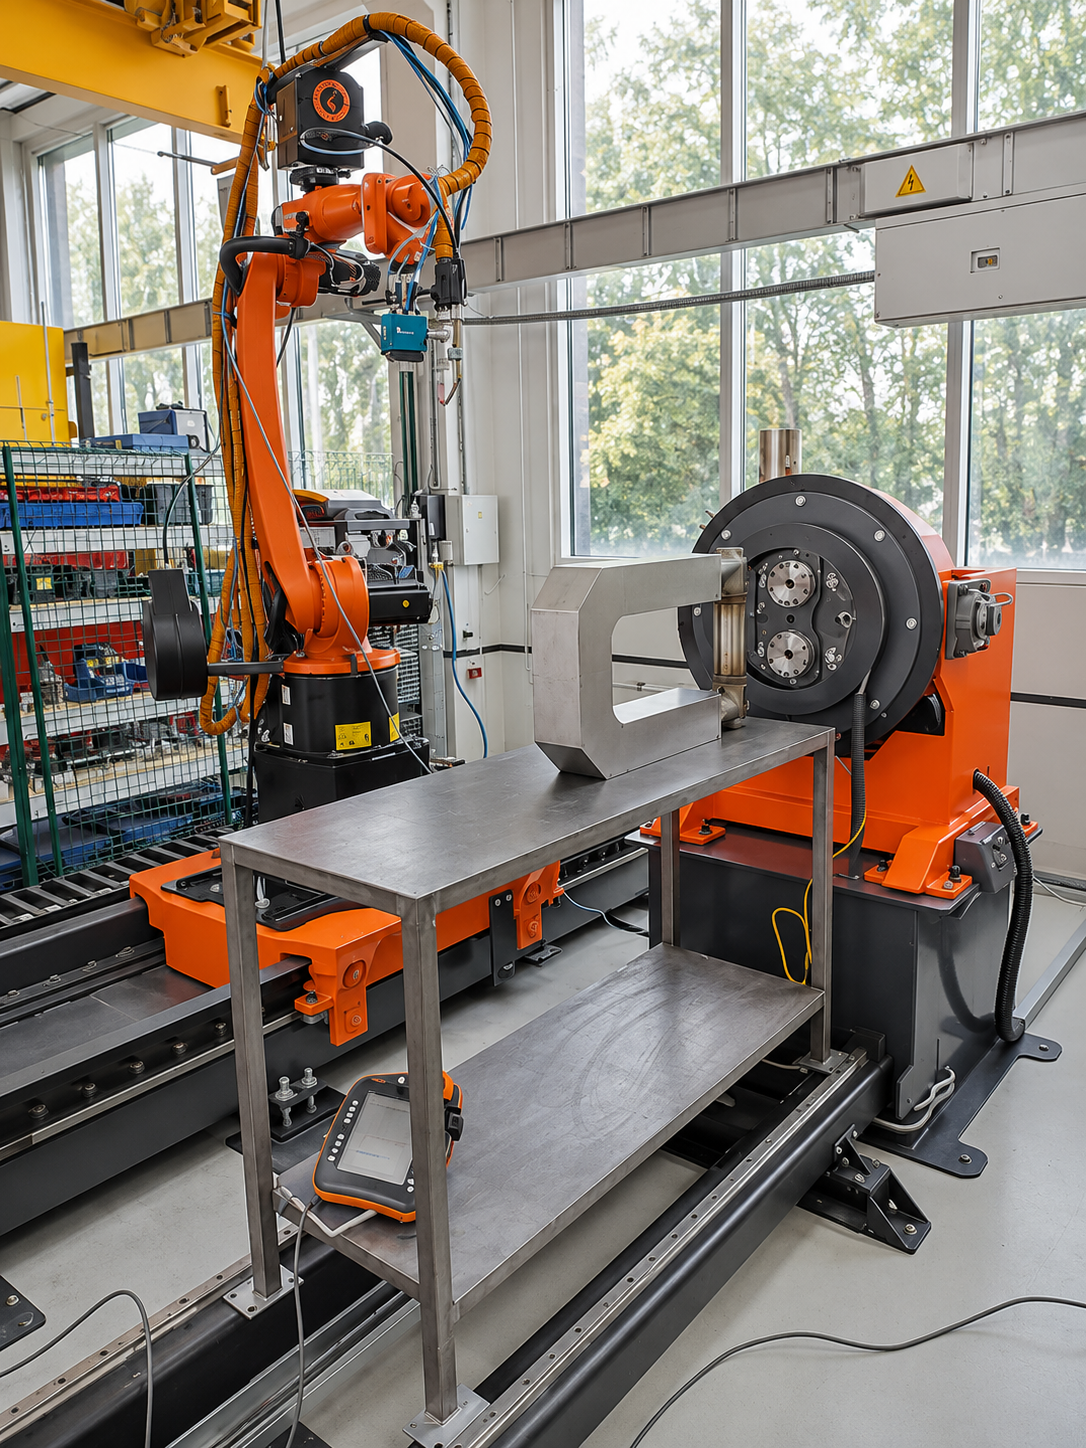
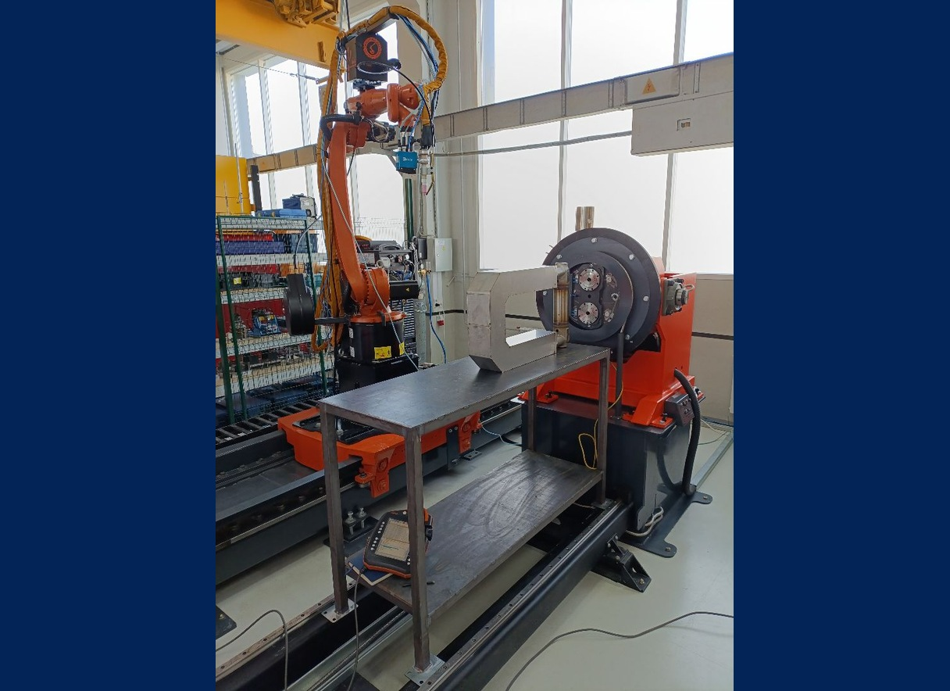
Модернизация сварочного комплекса KUKA
Задача. Модернизировать сварочный комплекс KUKA, отработать режимы роботизированной сварки и перейти на отечественную систему слежения за швом.
Что сделали. Исследовали термические циклы сварки — нагрев и охлаждение металла — и отработали режимы на роботизированном комплексе. На горелку установили отечественный датчик слежения за швом, подключили его к контроллеру KUKA и откалибровали. По данным датчика робот корректирует траекторию в реальном времени при сварке стыковых, тавровых и угловых соединений.
Результат. Датчик интегрировали в комплекс. По данным отчёта, опытные сварки подтвердили стабильное качество швов и сопоставимую с прежней системой точность ведения горелки.
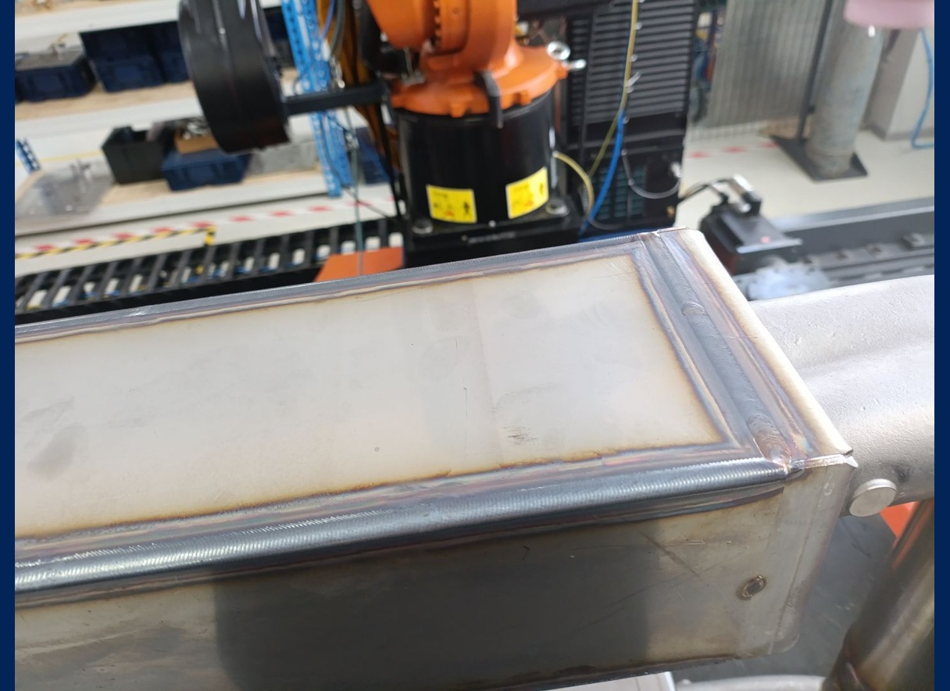
Сварочный комплекс KUKA с позиционером.Сварной шов по периметру детали.
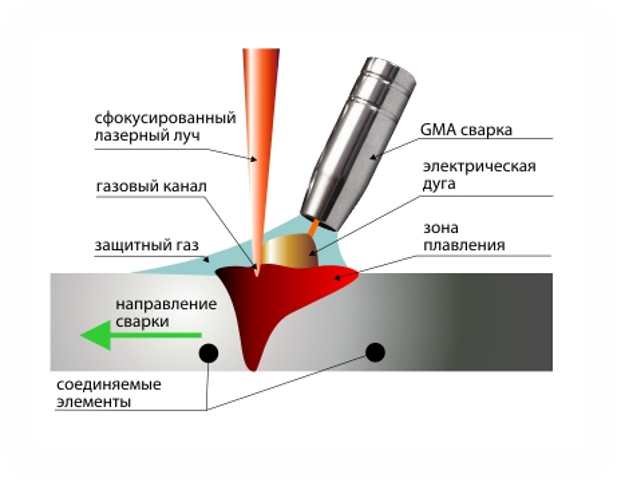
Принцип процесса. Сфокусированный лазерный луч и электрическая дуга с плавящимся электродом работают в общей зоне плавления. На схеме показано их расположение относительно стыка и направление сварки.
В презентации указан ориентир по глубине проплавления за один проход — 25–40 мм. Достижимую глубину для конкретного соединения определяют пробной сваркой и контролем образцов.
Схема лазерно-дугового процесса.
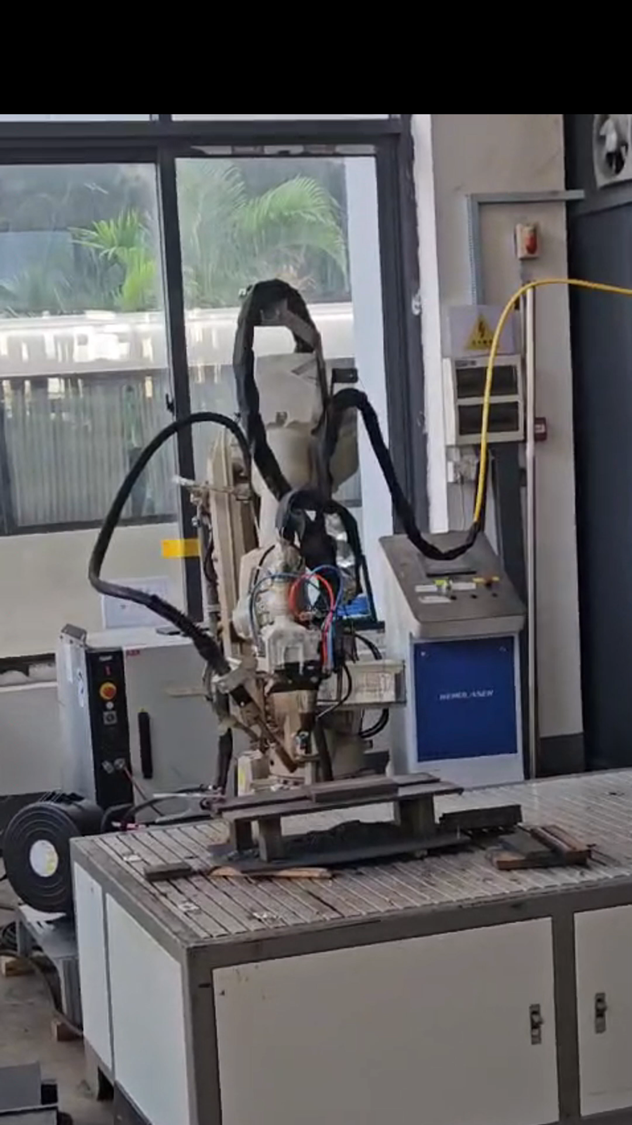
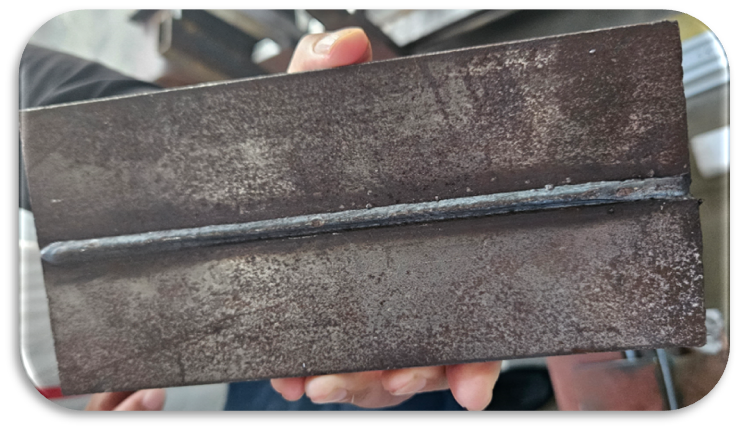
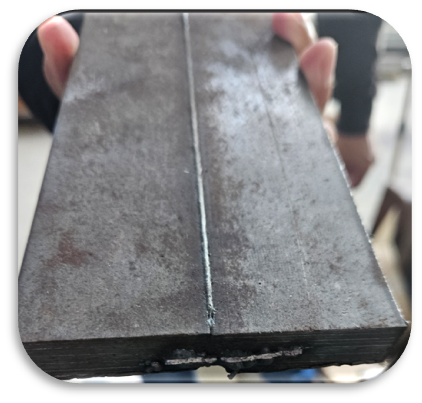
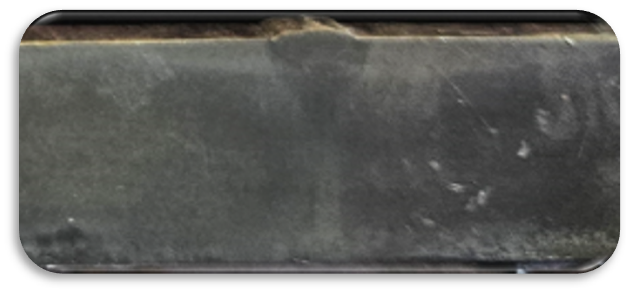
Установка гибридной сварки.Шов по длине стыка.Стыковое соединение со стороны торца.Сечение сваренного образца.
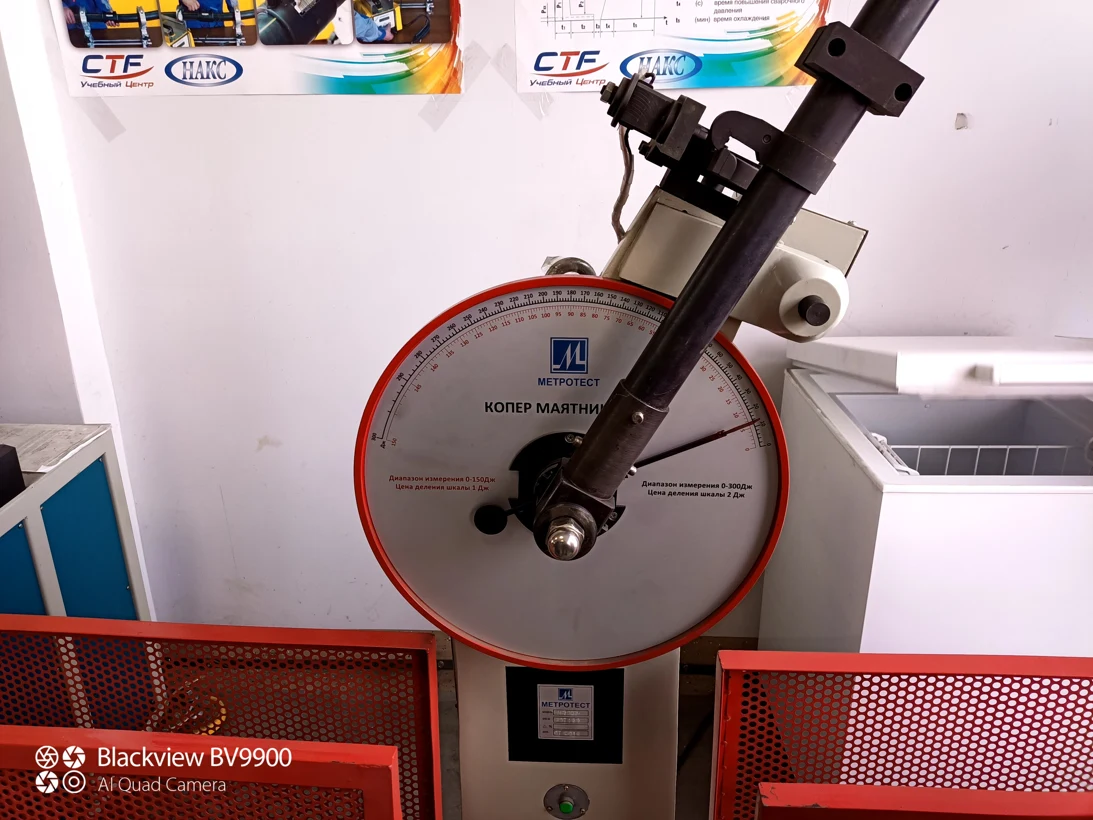
Оборудование для испытаний на ударный изгиб. Фото из архива проекта.
2020–2021 · НИОКР
Индукционная термообработка сварных стыков труб
Задача. Разработать технологию термообработки для повышения ударной вязкости стыков, выполненных контактной стыковой сваркой оплавлением. Технологическая инструкция охватывает трубы диаметром 114–325 мм со стенкой 6–36 мм.
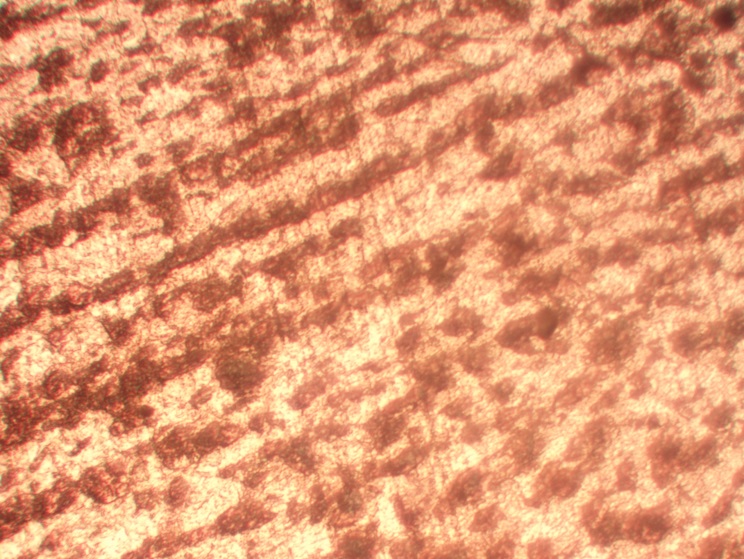
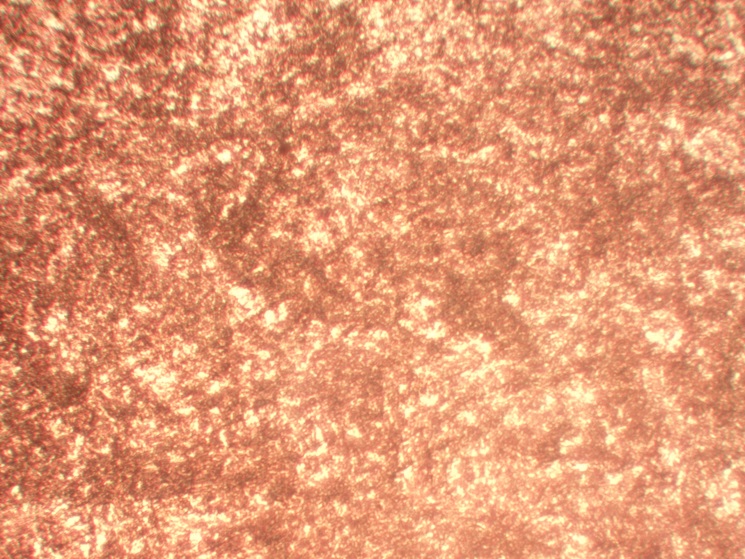
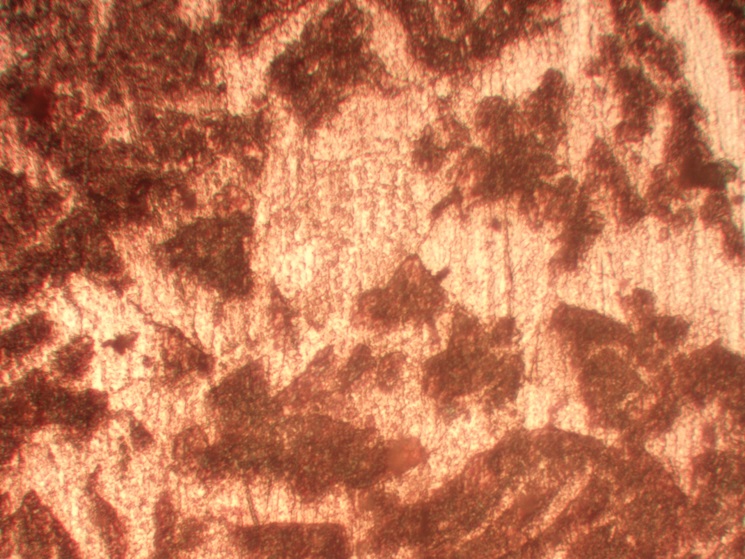
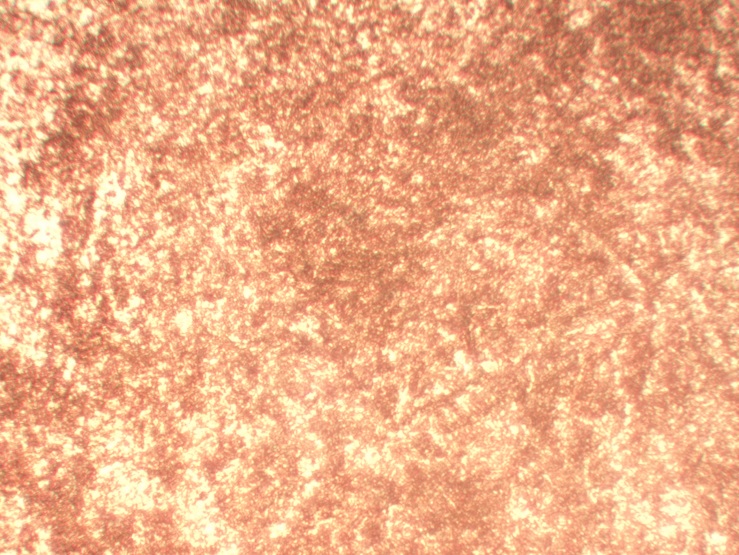
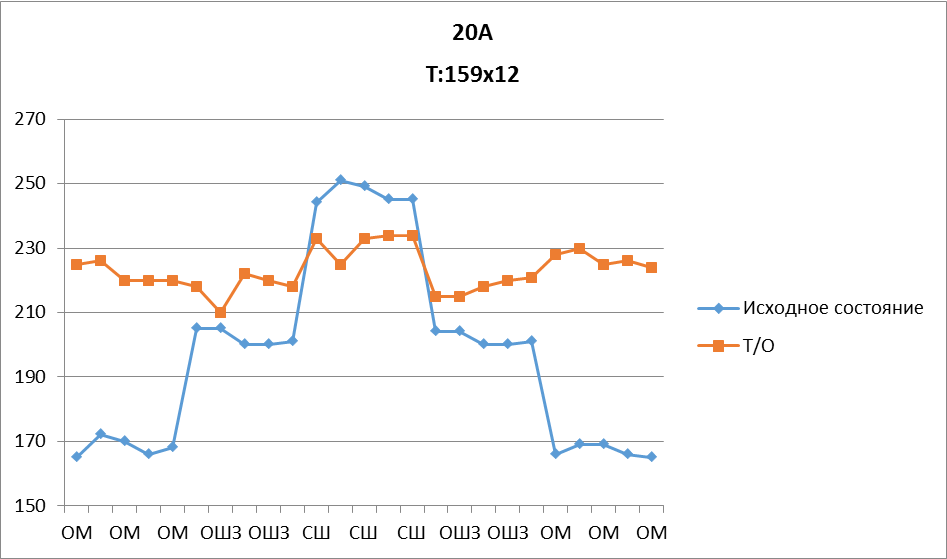
Что сделали. В рамках проекта исследовали режимы нагрева, выдержки и охлаждения. На предварительных заводских испытаниях индукционного комплекса изучили структуру сварного соединения, измерили твёрдость и провели испытания на ударный изгиб при −40 °C.
Результат. По результатам исследований уточнили режимы термообработки и требования к исходному качеству стыков. Технологическую инструкцию подготовили специалисты НИПП «Качество и Надёжность» и ЮУрГУ.
Материалы отчёта
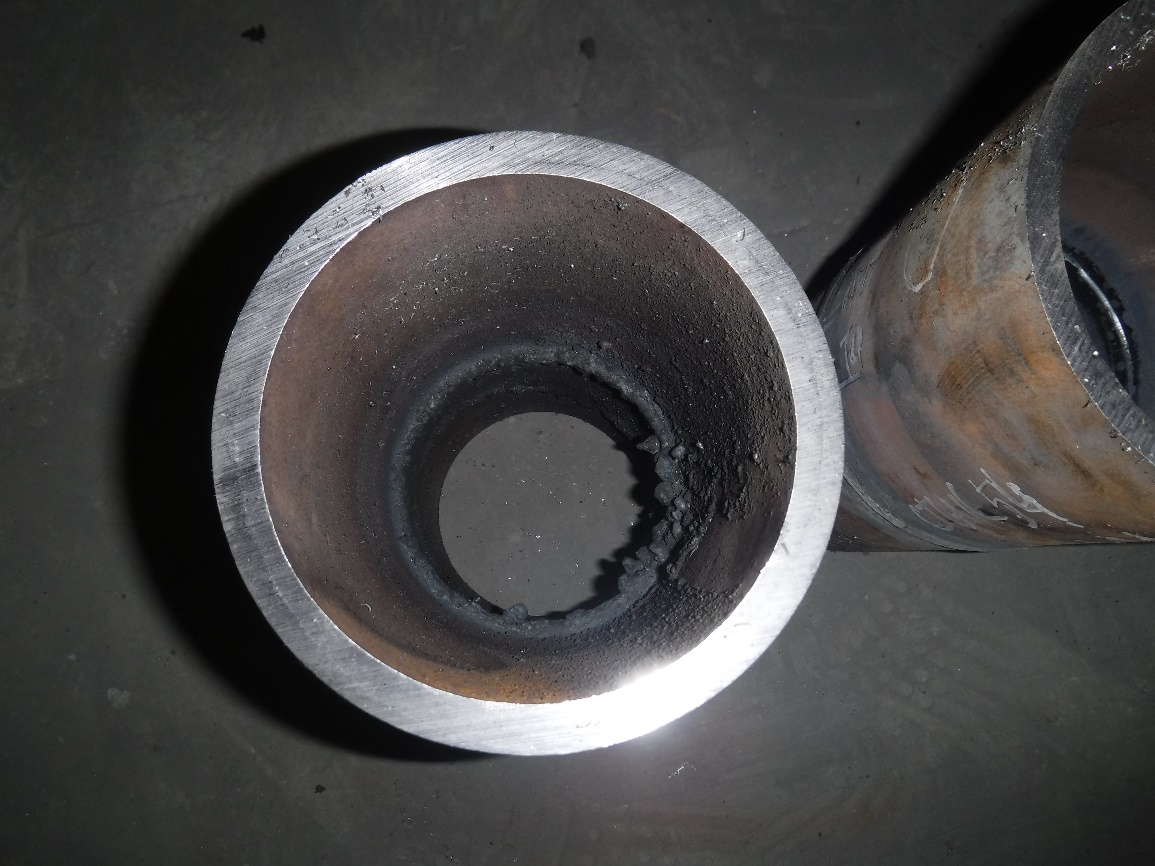
Микроструктура шва до термообработкиМикроструктура шва после термообработкиЗона перегрева до термообработкиЗона перегрева после термообработкиРаспределение твёрдости в образцеСварной стык № 262, труба Ø159 × 12 ммСварной стык № 10, труба Ø219 × 16 ммСварной стык № 15, труба Ø219 × 16 мм
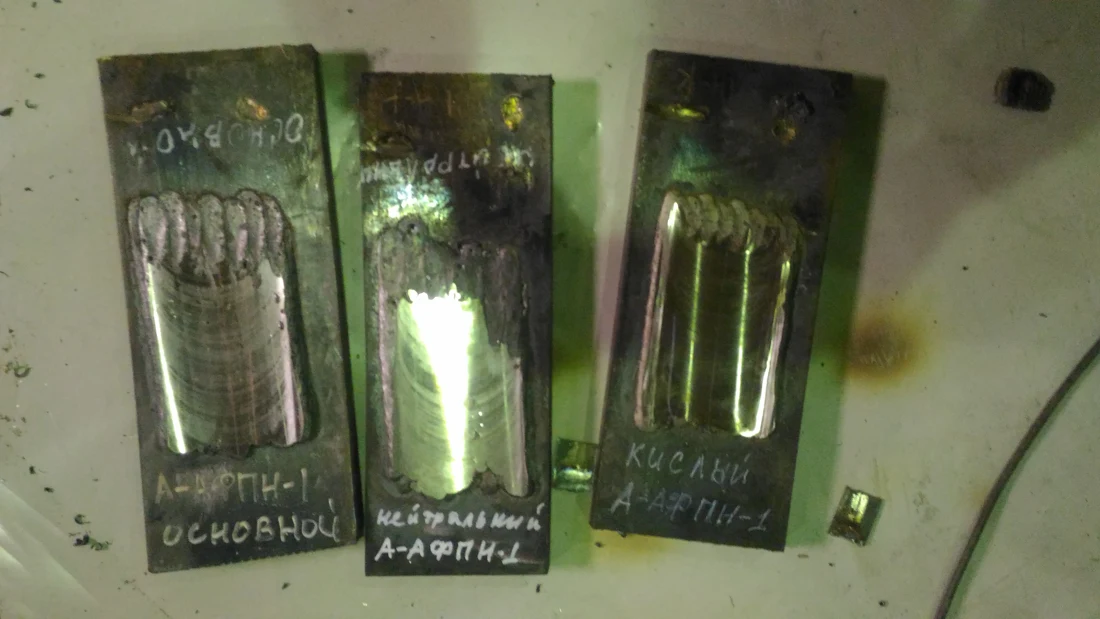
Образцы наплавок после обработки. Фото из архива проекта.
2021 · Испытания сварочных материалов
Сравнение трёх флюсов для автоматической наплавки
Что сделали. «Сварка‑74» выполнила наплавки на стали 20 проволокой Св‑08А диаметром 3 мм. Для каждого образца провели спектральный анализ и сделали по 10 замеров твёрдости по Виккерсу.
Тип флюса
Твёрдость, HV
Кислый
517–635
Нейтральный
275–331
Основной
163–250
Результат. На испытанных образцах диапазоны твёрдости различались. После снятия слоя 3 мм визуальный контроль выявил отдельные поры на всех трёх наплавках. Данные оформили в отчёте с протоколами.
Нормативные документы по НИОКР
Применимые стандарты, методы контроля и критерии приёмки закрепляем в техническом задании и программе испытаний.
Содержание и порядок проведения патентных исследований, когда они входят в состав работ.
Обсудим вашу задачу
Расскажите, что нужно проверить или разработать, как устроен текущий процесс и какой результат требуется. Чертёж, фото или образец детали помогут определить объём работ.